Kurzfassung: Die Kernrauhtiefe Rk beschreibt die Tiefe des Rauheitskernprofils, also den Teil der Oberfläche, der im Betrieb tatsächlich trägt, sobald die Einlaufspitzen abgetragen sind. Sie wird nicht direkt aus dem Rauheitsprofil abgelesen, sondern grafisch aus der Materialanteilkurve (Abbott-Firestone-Kurve) konstruiert, gemeinsam mit der reduzierten Spitzenhöhe Rpk und der reduzierten Riefentiefe Rvk. Historisch geregelt in DIN EN ISO 13565-2, seit Dezember 2021 abgelöst durch DIN EN ISO 21920-2. Für die Messung selbst ist das Tastschnittverfahren der Referenzweg. Entscheidend sind dabei die richtige Filterung, eine ausreichende Anzahl an Messstellen und eine Abbott-Kurve, die überhaupt eine auswertbare S-Form besitzt.
Warum Ra und Rz für Funktionsflächen nicht ausreichen
Zwei Bauteile, identischer Ra-Wert, völlig unterschiedliches Betriebsverhalten: Das ist kein Konstruktionsfehler, sondern eine Eigenschaft der Kenngröße. Ra ist ein arithmetischer Mittenrauwert. Er mittelt Spitzen und Täler über die Messstrecke und blendet dabei genau die Information aus, die bei tribologisch beanspruchten Oberflächen zählt: wie sich das Material über die Profilhöhe verteilt.
Eine gehonte Zylinderlaufbahn besteht funktional aus drei Zonen: scharfe Spitzen, die beim Einlaufen abgetragen werden; ein tragender Kernbereich, der über die Lebensdauer die Last aufnimmt; und tiefe Riefen, die Schmierstoff halten und Abrieb aufnehmen. Ein einzelner Mittelwert kann diese Schichtung nicht abbilden. Genau dafür wurden die Materialanteil-Kenngrößen entwickelt, allen voran die Kernrauhtiefe Rk.
Für Konstrukteure heißt das: Wo eine Fläche dichtet, gleitet, lagert oder Schmierstoff führen muss, ist eine Zeichnungsangabe allein über Ra und Rz unterspezifiziert. Wer Rk, Rpk und Rvk fordert, beschreibt die Funktion und nicht nur die Rauheit.
Kernrauhtiefe oder Kernrautiefe: Welche Schreibweise ist richtig?
Beide Formen sind gebräuchlich, gemeint ist dieselbe Kenngröße. Nach aktueller Rechtschreibung heißt es Kernrautiefe; die ältere Schreibweise „Kernrauhtiefe“ hält sich hartnäckig in Zeichnungen, Prüfanweisungen und im Sprachgebrauch der Fertigung, analog zu „Rauhtiefe“ statt „Rautiefe“. Für die Messung und Auswertung spielt die Schreibweise keine Rolle: Das Formelzeichen ist in beiden Fällen Rk.
Was die Kernrauhtiefe Rk genau beschreibt
Rk ist die Tiefe des Rauheitskernprofils, angegeben in Mikrometern. Das Kernprofil ist derjenige mittlere Höhenbereich des Rauheitsprofils, in dem der überwiegende Teil des Materials liegt. Herausragende Spitzen nach oben und ausgeprägte Riefen nach unten sind dabei abgezogen.
Die praktische Bedeutung: Rk ist ein Maß für den langfristigen Verschleißvorrat einer Funktionsfläche. Ist der Kernbereich abgetragen, ist die Fläche funktional am Ende: Spiel wächst, Leckage beginnt, der Schmierfilm reißt ab. Ein zu kleines Rk bedeutet wenig Reserve, ein zu großes Rk kann auf eine unnötig raue Bearbeitung mit erhöhtem Reibmoment hindeuten. Beides sind Prozessaussagen, die aus Ra nicht ableitbar sind.
Die Materialanteilkurve als Grundlage
Rk lässt sich nicht direkt am Profil messen. Grundlage ist die Materialanteilkurve, auch Abbott-Firestone-Kurve oder Traganteilkurve genannt. Sie beantwortet für jede Schnitthöhe des Profils die Frage: Wie viel Prozent der Messstrecke bestehen auf dieser Höhe aus Material?
Legt man den Schnitt ganz oben durch die höchsten Spitzen, ist der Materialanteil nahe 0 %. Schiebt man ihn nach unten, steigt der Anteil, bis er im tiefsten Tal 100 % erreicht. Trägt man das über die Höhe auf, entsteht eine charakteristische Kurve. Bei plateauartigen, zweistufig gefertigten Oberflächen, etwa gehont oder geläppt, hat sie eine ausgeprägte S-Form: flach oben (wenige Spitzen), steil in der Mitte (der tragende Kern), flach unten (wenige tiefe Riefen).
Diese S-Form ist die Voraussetzung für eine sinnvolle Rk-Auswertung. Fehlt sie, etwa bei einer gedrehten oder gefrästen Fläche ohne Plateaucharakter, kann die grafische Konstruktion fehlschlagen oder Zahlenwerte liefern, die funktional nichts aussagen. Rk auf einer beliebigen Oberfläche zu fordern, nur weil das Messgerät den Wert ausgeben kann, ist einer der häufigsten Spezifikationsfehler in der Praxis.
Kernrauhtiefe messen: die Konstruktion über die 40-%-Sekante
Die Ermittlung von Rk folgt einem definierten grafischen Verfahren auf der Materialanteilkurve:
- Sekante suchen: Über die Kurve wird eine Sekante geführt, die einen Materialanteilbereich von 40 % überspannt. Gesucht wird die Position, an der diese Sekante die geringste Steigung aufweist. Das ist der flachste, also der tragende Abschnitt der Kurve.
- Ausgleichsgerade bilden: Durch diesen Bereich wird eine Ausgleichsgerade gelegt und über die volle Breite der Kurve verlängert.
- Kerngrenzen bestimmen: Die Schnittpunkte dieser Geraden mit der 0-%- und der 100-%-Linie definieren die obere und untere Grenze des Kernbereichs.
- Rk ablesen: Der vertikale Abstand zwischen diesen beiden Grenzen ist die Kernrauhtiefe Rk.
- Mr1 und Mr2 ableiten: Dort, wo die Kerngrenzen die Materialanteilkurve schneiden, ergeben sich die Materialanteile Mr1 (obere Grenze) und Mr2 (untere Grenze) in Prozent.
- Rpk und Rvk berechnen: Die Fläche oberhalb des Kerns wird durch ein flächengleiches Dreieck ersetzt. Dessen Höhe ist Rpk. Analog ergibt sich Rvk aus der Fläche unterhalb des Kerns.
Praktisch übernimmt die Auswertesoftware diese Konstruktion. Wer die Werte interpretieren muss, sollte das Verfahren trotzdem kennen: Es erklärt, warum Rk empfindlich auf die Filterung reagiert und warum eine Kurve ohne S-Form unbrauchbare Ergebnisse liefert.
Rk, Rpk, Rvk, Mr1, Mr2 im Überblick
Kenngröße | Bezeichnung | Funktionale Bedeutung |
Rk | Kernrauhtiefe / Kernrautiefe (ISO 21920-2: Kernhöhe) | Tiefe des Rauheitskernprofils, also tragender Bereich und Verschleißvorrat über die Lebensdauer |
Rpk | Reduzierte Spitzenhöhe | Gemittelte Höhe der aus dem Kern herausragenden Spitzen, also das Material, das beim Einlaufen abgetragen wird |
Rvk | Reduzierte Riefentiefe (ISO 21920-2: reduzierte Talsohlentiefe) | Gemittelte Tiefe der Riefen unterhalb des Kerns, Reservoir für Schmierstoff und Abrieb |
Mr1 | Kleinster Materialanteil (ISO 21920-2: Rmrk1) | Materialanteil in % an der oberen Kerngrenze, Grenze zur Spitzenzone |
Mr2 | Größter Materialanteil (ISO 21920-2: Rmrk2) | Materialanteil in % an der unteren Kerngrenze, ab hier beginnt die Riefenzone |
Die fünf Kenngrößen sind als Satz zu lesen, nicht einzeln. Ein niedriges Rpk bei ausreichendem Rk und ausgeprägtem Rvk beschreibt eine eingelaufene, schmierstoffhaltende Gleitfläche. Ein hohes Rpk bei gleichem Rk deutet auf einen unvollständigen Plateauhonprozess hin: Das Bauteil hat seinen Einlauf noch vor sich, mit entsprechendem Partikeleintrag ins Öl.
Normen: von DIN EN ISO 13565-2 zu DIN EN ISO 21920-2
Die Materialanteil-Kenngrößen wurden ursprünglich in der Normenreihe DIN EN ISO 13565 geregelt: Teil 1 für die besondere Filterung plateauartiger Oberflächen, Teil 2 für die Kenngrößen Rk, Rpk, Rvk, Mr1 und Mr2, Teil 3 für die Auswertung über die Wahrscheinlichkeitsdarstellung.
Mit der Veröffentlichung von ISO 21920-2 im Dezember 2021 wurde die Profil-Rauheitsmessung neu geordnet: Die Norm fasst die Kenngrößen der früheren ISO 4287, ISO 12085 und ISO 13565 zusammen; ISO 13565-2 und -3 wurden in der Folge zurückgezogen. Für die Praxis relevant sind vor allem drei Punkte:
- Bezeichnungen ändern sich. Rk heißt in ISO 21920-2 „Kernhöhe“, Rvk „reduzierte Talsohlentiefe“, und aus Mr1/Mr2 werden Rmrk1/Rmrk2. Die Formelzeichen Rk, Rpk und Rvk bleiben erhalten.
- Die Default-Filterung ist eine andere. ISO 13565-1 sah eine zweistufige Gauß-Filterung vor, die verhindert, dass tiefe Riefen die Bezugslinie nach unten verzerren. In ISO 21920-2 ist für Rk, Rpk, Rvk und die zugehörigen Materialanteile das robuste Gauß-Filter zweiter Ordnung nach DIN EN ISO 16610-31 als Default-L-Filter vorgesehen.
- Werte sind nicht automatisch zahlengleich. Weil sich Filterung und Auswertebedingungen unterscheiden, sollten Rk-Werte nach altem und neuem Regelwerk nicht ungeprüft miteinander verglichen werden. Bei laufenden Serien mit historischen Referenzdaten ist das ein Punkt, den Sie vor der Umstellung klären sollten.
In der Realität existieren beide Welten parallel: Ein erheblicher Teil der Zeichnungen und Kundenspezifikationen im Umlauf verweist weiterhin auf ISO 13565. Maßgeblich ist deshalb immer die konkrete Zeichnungsangabe und nicht die zuletzt veröffentlichte Norm. Wie sich Oberflächen- und Formangaben im Rahmen der ISO-GPS-Systematik sauber spezifizieren lassen, ist Thema unseres Beitrags zur ISO-GPS-Norm als Weltsprache der Messtechnik.
So läuft die Messung praktisch ab
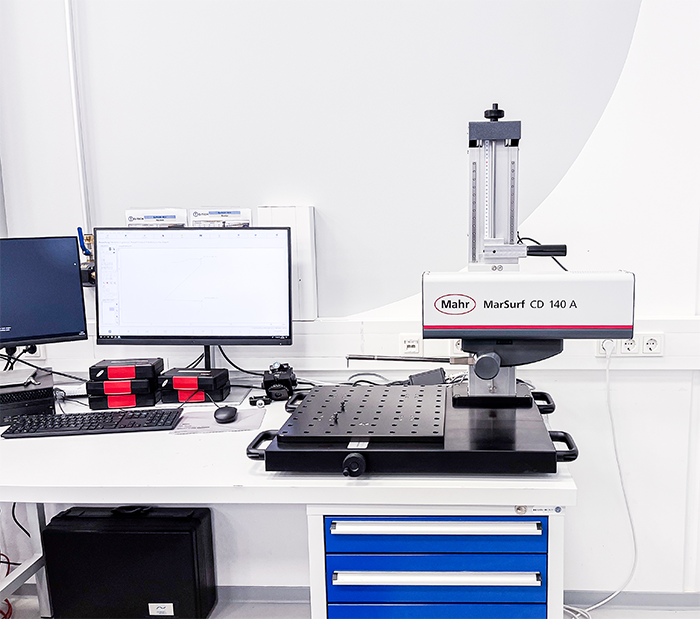
Referenzverfahren für Rk ist das Tastschnittverfahren: Eine Diamant-Tastspitze wird mit definierter Messkraft über die Oberfläche geführt und zeichnet das Profil auf. Optische Verfahren wie Fokusvariation, konfokale Mikroskopie oder Weißlichtinterferometrie liefern flächenhafte Daten und können daraus Profilschnitte ableiten. Die Vergleichbarkeit mit taktil ermittelten Werten ist jedoch nicht selbstverständlich und sollte im Einzelfall abgesichert werden. Mehr zu den Verfahren und ihrer Abgrenzung finden Sie in unserem Überblick zur Oberflächenmesstechnik sowie zum taktilen Messen.
Auf dem Weg zu belastbaren Rk-Werten sind vor allem diese Punkte entscheidend:
- Messbedingungen aus der Spezifikation übernehmen. Grenzwellenlänge, Taststrecke und Auswertelänge sind keine Gerätevoreinstellung, sondern Teil der Zeichnungsangabe. Für plateauartige Oberflächen wird häufig mit λc = 0,8 mm gearbeitet. Verbindlich ist aber die Vorgabe des Kunden.
- Messrichtung senkrecht zur Bearbeitungsspur. Bei gehonten Flächen mit Kreuzschliff ist die Orientierung des Tastschnitts ergebnisrelevant und muss dokumentiert werden, damit die Messung reproduzierbar bleibt.
- Ausreichend Messstellen. Ein einzelner Tastschnitt beschreibt eine Linie, keine Fläche. Für eine belastbare Aussage über ein Bauteil braucht es mehrere, definiert verteilte Messpositionen, erst recht, wenn die Werte in eine Fähigkeitsbetrachtung einfließen sollen.
- Saubere, unbeschädigte Oberfläche. Öl- und Kühlschmierstoffreste, Späne oder Handling-Riefen verändern besonders Rpk und Rvk deutlich. Die Reinigung ist Teil der Messung, nicht ihre Vorbereitung.
- Kurvenform prüfen, bevor der Wert übernommen wird. Zeigt die Materialanteilkurve keine S-Form, ist der ausgegebene Rk-Wert formal berechnet, aber funktional nicht interpretierbar. Diese Prüfung gehört zur Auswertung.
- Temperatur und Umgebung kontrollieren. Rauheitswerte liegen im Mikrometerbereich; Vibrationen und thermische Drift wirken sich unmittelbar aus. Ein klimatisiertes Prüflabor ist hier kein Komfort, sondern Voraussetzung für Reproduzierbarkeit.
Wie belastbar ein Messergebnis am Ende ist, hängt zusätzlich von der Messunsicherheit ab. Gerade bei engen Rauheitstoleranzen entscheidet sie über Gutteil und Ausschuss. Einen fachlichen Einstieg dazu bietet der Vortrag Messunsicherheit verstehen aus unserer Wissensdatenbank.
Wo Rk in der Praxis den Ausschlag gibt
Die Kernrauhtiefe ist überall dort die relevante Kenngröße, wo zwei Flächen unter Last aufeinander arbeiten oder abdichten müssen:
- Zylinderlaufbahnen und Kolbenringe: Der Klassiker der Plateauhonung. Rk bestimmt den Verschleißvorrat, Rvk das Ölhaltevermögen, Rpk den Partikeleintrag beim Einlauf.
- Dichtsitze und Wellendichtringlaufflächen: Zu glatt heißt kein Schmierfilm, zu rau heißt Leckage. Der zulässige Bereich lässt sich über Rk und Rvk sinnvoll eingrenzen, über Ra allein nicht.
- Gleit- und Wälzlagerflächen: Tragfähigkeit und Reibungsverhalten hängen direkt von der Materialverteilung im Kernbereich ab.
- Hydraulik- und Pneumatikkomponenten: Kolbenstangen, Ventilbohrungen und Steuerkanten mit definiertem Plateaucharakter.
- Spritzgusswerkzeuge und Formeinsätze: Die Werkzeugoberfläche prägt sich unmittelbar auf das Bauteil ab. Hier ist die Materialverteilung sowohl Entformungs- als auch Optikthema.
- Medizintechnik: Bei Implantatoberflächen ist die Struktur funktionsbestimmend; Rk-Kenngrößen ergänzen die reine Rauheitsangabe um die funktionale Dimension.
Kernrauhtiefe messen lassen: unser Vorgehen
Q-Tech Roding erfasst Oberflächenkenngrößen im Rahmen der Rauheitsmessung im Tastschnittverfahren. Ergänzend bieten wir die Konturmessung an, wenn neben der Rauheit auch Form- und Konturabweichungen des Bauteils zu bewerten sind. Das gesamte Mess-Equipment steht in einem klimatisierten Prüflabor im Schichtbetrieb; eingesetzt werden überwiegend hochgenaue Messmaschinen des Marktführers ZEISS.
Bevor gemessen wird, klären wir mit Ihnen drei Dinge: ob Ihre Oberfläche überhaupt Plateaucharakter hat und Rk damit die passende Kenngröße ist, welche Norm und welche Messbedingungen Ihre Zeichnung vorgibt, und wie viele Messstellen für eine belastbare Aussage nötig sind. Das ist weniger aufwendig, als es klingt, und erspart Diskussionen über Messergebnisse, die sich zwischen Lieferant und Kunde nicht reproduzieren lassen.
Sollen die Werte in die Serienüberwachung einfließen, lässt sich die Rauheitsmessung mit einer Fähigkeitsuntersuchung verbinden. Wenn Sie die Systematik hinter Oberflächen- und Toleranzangaben im eigenen Team verankern möchten, ist das ISO-GPS-Seminar unserer Expert Academy der direkte Weg dorthin.
Häufige Fragen zur Kernrauhtiefe
Was ist die Kernrauhtiefe Rk?
Die Kernrauhtiefe Rk ist die Tiefe des Rauheitskernprofils in Mikrometern. Sie beschreibt den mittleren Höhenbereich einer Oberfläche, in dem der überwiegende Teil des Materials liegt, nachdem herausragende Spitzen und tiefe Riefen abgezogen wurden. Funktional entspricht Rk dem tragenden Bereich einer Fläche und damit ihrem Verschleißvorrat.
Wie wird die Kernrauhtiefe gemessen?
Rk wird nicht direkt gemessen, sondern aus der Materialanteilkurve (Abbott-Firestone-Kurve) des gefilterten Rauheitsprofils konstruiert. Dazu wird die Sekante mit der geringsten Steigung über einen Materialanteilbereich von 40 % gesucht, daraus eine Ausgleichsgerade gebildet und deren Schnittpunkte mit der 0-%- und der 100-%-Linie bestimmt. Der vertikale Abstand zwischen diesen Punkten ist Rk. Das zugrunde liegende Profil wird üblicherweise im Tastschnittverfahren aufgenommen.
Was ist der Unterschied zwischen Rk und Rz?
Rz ist die gemittelte Rautiefe und beschreibt den Höhenunterschied zwischen Profilspitzen und -tälern über die Einzelmessstrecken. Rk beschreibt dagegen ausschließlich den tragenden Kernbereich, nachdem Spitzen und Riefen rechnerisch abgetrennt wurden. Rz bewertet die Gesamtausdehnung des Profils, Rk seine funktionale Mitte. Zwei Oberflächen mit gleichem Rz können sehr unterschiedliche Rk-Werte haben.
Was bedeuten Rpk und Rvk?
Rpk ist die reduzierte Spitzenhöhe, also die gemittelte Höhe der aus dem Kernprofil herausragenden Spitzen. Sie beschreibt das Material, das beim Einlaufen abgetragen wird. Rvk ist die reduzierte Riefentiefe (nach ISO 21920-2: reduzierte Talsohlentiefe) und beschreibt die Tiefe der Riefen unterhalb des Kerns, die Schmierstoff und Abriebpartikel aufnehmen.
Welche Norm gilt für die Kernrauhtiefe?
Historisch DIN EN ISO 13565-2 in Verbindung mit der Filterung nach DIN EN ISO 13565-1. Seit der Veröffentlichung von DIN EN ISO 21920-2 im Dezember 2021 sind die Materialanteil-Kenngrößen dort geregelt; ISO 13565-2 wurde zurückgezogen. In vielen bestehenden Zeichnungen und Kundenspezifikationen wird weiterhin auf ISO 13565 verwiesen. Maßgeblich ist die konkrete Zeichnungsangabe.
Für welche Oberflächen ist Rk sinnvoll?
Für plateauartige, meist zweistufig gefertigte Oberflächen, typischerweise gehont, geläppt oder plateaugehont. Erkennbar sind sie an einer S-förmigen Materialanteilkurve. Bei Oberflächen ohne Plateaucharakter kann die grafische Konstruktion fehlschlagen oder Werte liefern, die funktional nicht interpretierbar sind.
Kann Rk optisch statt taktil gemessen werden?
Optische Verfahren können flächenhafte Daten erfassen und daraus Profilschnitte ableiten. Ob die so ermittelten Rk-Werte mit taktil gemessenen vergleichbar sind, hängt von Verfahren, Auflösung, Material und Filterung ab und sollte für den konkreten Anwendungsfall abgesichert werden. Referenzverfahren für Profilkenngrößen bleibt der Tastschnitt.
Wie viele Messstellen sind pro Bauteil nötig?
Das hängt von Bauteilgeometrie, Fertigungsverfahren und der Frage ab, ob eine Einzelteilaussage oder eine Prozessaussage benötigt wird. Ein einzelner Tastschnitt beschreibt eine Linie. Für belastbare Aussagen, insbesondere bei Fähigkeitsbetrachtungen, sind mehrere definiert verteilte Messpositionen erforderlich. Die Festlegung erfolgt am besten gemeinsam im Rahmen der Prüfplanung.
Prüfbarkeit vorab klären
Sie haben ein Bauteil mit Rk-, Rpk- oder Rvk-Angabe in der Zeichnung und möchten wissen, wie sich das sauber messen und dokumentieren lässt? Schicken Sie uns die Zeichnung oder das Bauteil. Wir schätzen die Prüfbarkeit ein und schlagen Messstrategie und Messbedingungen vor.
Q-Tech Roding GmbH
Weiherhausstraße 2a, 93426 Roding
Telefon: +49 9461 914 93-0
E-Mail: info@q-tech-roding.de
Zum Kontaktformular oder direkt einen Online-Termin buchen.